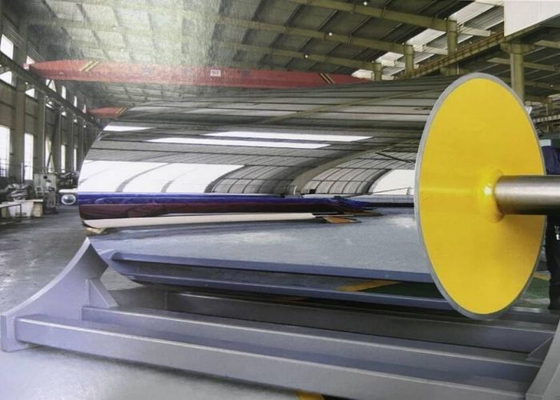
Doppio Guscio vs Singolo Guscio Cilindro di Raffreddamento: Una Guida Completa per Estrusione di Film ad Alta Velocità
Risposta Rapida
Un cilindro di raffreddamento a doppio guscio è un cilindro di raffreddamento a due pareti in cui un deflettore elicoidale saldato trasforma lo spazio tra un nucleo interno e un sottile guscio esterno in un canale stretto e continuo. Poiché il nucleo sopporta il carico di flessione, il guscio di lavoro può essere di 8-15 mm invece di 25-40 mm, e poiché il canale è chiuso, la velocità del refrigerante rimane a 1,5-3 m/s contro la superficie di trasferimento del calore. Il risultato è un coefficiente di trasferimento del calore più efficace del 30-50% e un'uniformità trasversale al web di ±1 °C, o ±0,5 °C con passo variabile. Questo vale la pena pagarlo sopra circa 250 m/min su web larghi, e di solito non al di sotto di 150 m/min su gradi non ottici.
Punti Chiave
· Le prestazioni termiche sono determinate dallo spessore del guscio e dalla velocità del refrigerante, non dal diametro.
· L'uniformità trasversale al web, non la temperatura media, determina la nebbia, lo spessore e la cristallinità.
· Un circuito a doppio guscio riduce la pressione da tre a sei volte rispetto a una cavità aperta.
· I canali stretti si intasano per primi e non possono essere spazzolati, quindi la filtrazione è un requisito di progettazione.
· "Doppio guscio" descrive una famiglia; il profilo del passo e la qualità della saldatura decidono il risultato.
· L'accettazione deve essere misurata sotto carico, con resina di produzione e produttività di produzione.
Tabella Riassuntiva
|
Articolo
|
Descrizione
|
|
Funzione
|
Rimozione controllata del calore da un web polimerico fuso o semi-fuso
|
|
Costruzione
|
Guscio esterno di lavoro + nucleo interno + deflettore elicoidale saldato
|
|
Spessore guscio esterno
|
8-15 mm per la maggior parte delle applicazioni su film
|
|
Nucleo interno
|
Strutturale; condivide il carico di flessione e di schiacciamento con il guscio
|
|
Velocità del canale
|
1,5-3 m/s, turbolenta alla parete
|
|
Superficie
|
Cromatura dura 80-150 µm a 800-1.000 HV
|
|
Finitura
|
Ra 0,02-0,05 µm (BOPP/CPP); 0,005-0,02 µm (BOPET); ≤0,01 µm (ottico)
|
|
Uniformità
|
±1 °C tipico; ±0,5 °C passo variabile
|
|
Caduta di pressione
|
Da tre a sei volte una cavità aperta equivalente
|
|
Vita di servizio
|
10-15 anni con acqua trattata e decalcificazione
|
Definizione
Un cilindro di raffreddamento a doppio guscio — chiamato anche cilindro a doppio rivestimento o a deflettore a spirale — è un cilindro di trasferimento del calore in cui il refrigerante non occupa un volume interno libero ma è vincolato a un percorso elicoidale tra due cilindri concentrici. Il cilindro esterno è la superficie di lavoro; il cilindro interno è strutturale; il deflettore elicoidale è saldato tra di essi e definisce sia il percorso del flusso sia gran parte della rigidità del cilindro.
Si differenzia da tre progetti vicini. Un cilindro a guscio singolo o a cavità aperta ha una parete e un interno vuoto. Un cilindro forato perifericamente pratica fori vicino alla superficie di una parete spessa. Un cilindro multi-zona divide la faccia in circuiti controllabili indipendentemente per la profilazione. Ognuno ha il suo posto; la spirale a doppio guscio è la scelta principale per il casting di film perché bilancia trasferimento di calore, uniformità e producibilità.
Principio di Funzionamento
Le quattro resistenze
Il calore dal polimero deve attraversare, in serie: l'interfaccia di contatto tra web e guscio; lo strato di cromo; la parete del guscio; e lo strato limite del refrigerante.
L'interfaccia di contatto è solitamente la più grande e la più trascurata. L'aria intrappolata tra un cilindro liscio e un web in rapido movimento è un eccellente isolante. I getti d'aria, le scatole a vuoto e il pinning elettrostatico esistono proprio per collassare quello strato, e nessun design del cilindro compensa la sua assenza.
Lo strato di cromo contribuisce poco alla resistenza a 80-150 µm, ma governa il rilascio, l'usura e, attraverso la sua finitura, il comportamento di nucleazione che si manifesta come nebbia.
Il termine parete è spessore diviso per conducibilità. È per questo che un guscio da 12 mm supera un guscio da 32 mm a parità di diametro e flusso, e perché il supporto strutturale interno è una caratteristica termica, non solo meccanica.
Il termine dello strato limite del refrigerante è inverso al coefficiente di trasferimento del calore locale. A bassa velocità il film di acqua riscaldata contro la parete è spesso e stabile; a 1,5-3 m/s in un canale stretto è sottile e continuamente rinnovato.
Cosa fa il canale
Un canale elicoidale chiuso fa tre cose che una cavità aperta non può fare. Impedisce cortocircuiti, perché non c'è un percorso a bassa resistenza al centro. Mantiene la velocità lungo tutta la faccia, quindi lo strato limite rimane sottile da un'estremità all'altra. E permette di variare il passo: accorciare progressivamente il piombo lungo la faccia compensa l'aumento di temperatura del refrigerante stesso, appiattendo il profilo della superficie che altrimenti penderebbe dall'ingresso all'uscita.
Aritmetica di dimensionamento
Il calore richiesto da rimuovere è produttività di massa × calore specifico × caduta di temperatura ammissibile. Per il polipropilene, il calore latente di cristallizzazione deve essere aggiunto; ometterlo sottostima il carico del 15-25% su BOPP. Il tempo di contatto è angolo di avvolgimento in radianti × raggio ÷ velocità di casting. Il flusso del refrigerante deriva dal carico e dall'aumento di temperatura ammissibile, e la velocità del canale deriva dal flusso e dalla sezione trasversale del canale.
Tre controlli individuano la maggior parte degli errori di dimensionamento: il calcolo utilizza il foglio più spesso alla massima produttività; utilizza la temperatura del refrigerante stagionale più alta; e la velocità risultante rimane all'interno del range turbolento a quel flusso?
Benefici
· Flusso di calore più elevato per unità di area frontale, supportando una maggiore velocità di casting a qualità costante.
· Uniformità trasversale al web più stretta, riducendo la variazione di spessore, la nebbia e gli sfridi di bordo.
· Risposta più rapida all'avvio e durante i cambi di grado, poiché il guscio di lavoro ha meno massa.
· Migliore comportamento durante le escursioni stagionali della temperatura dell'acqua.
· Una specifica di prestazioni che può essere misurata e applicata, piuttosto che una dimensionale.
Applicazioni
I cilindri di raffreddamento a doppio guscio sono standard su sezioni di casting BOPP e BOPET, linee CPP e cast-PE, film ottici, film separatori per batterie al litio, tamburi di raffreddamento per estrusione di rivestimento e laminazione, e su lastre fuse dove la qualità della superficie è importante.
Sono meno convincenti su linee di conversione strette, su linee di lastre lente con lungo tempo di contatto, e su gradi di imballaggio non ottici dove ±3 °C è accettabile.
Confronto Materiali
|
Materiale del guscio
|
Conducibilità
|
Comportamento alla corrosione
|
Quando scegliere
|
|
Acciaio al carbonio
|
Alto
|
Richiede acqua trattata e inibizione
|
Casting di film standard
|
|
Acciaio legato (forgiato)
|
Alto
|
Buono con trattamento
|
Rulli larghi e ad alto carico
|
|
Acciaio inossidabile
|
Circa un terzo inferiore
|
Eccellente
|
Chimica dell'acqua aggressiva, contatto alimentare
|
|
Acciaio al carbonio cromato
|
Alto (strato sottile)
|
Buona protezione superficiale
|
Predefinito per gradi di film
|
|
Rivestito in ceramica / carburo
|
Moderato
|
Molto alto
|
Web abrasivi o altamente adesivi
|
Confronto Applicazioni
|
Film
|
Sensibilità allo spegnimento
|
Obiettivo di uniformità
|
Finitura
|
Note di progettazione
|
|
BOPP
|
Moderato
|
±1 °C
|
Ra 0,02-0,05 µm
|
Passo variabile su web sopra i 4 m
|
|
BOPET
|
Alto
|
±0,5-1 °C
|
Ra 0,005-0,02 µm
|
Il tasso di spegnimento fissa il contenuto amorfo
|
|
CPP
|
Moderato
|
±1-2 °C
|
Ra 0,02-0,05 µm
|
Il comportamento di rilascio è critico
|
|
Ottico
|
Molto alto
|
±0,5 °C
|
Ra ≤0,01 µm
|
Bilanciamento G1.0, runout ≤0,01 mm
|
|
Separatore
|
Molto alto
|
±0,5 °C
|
Ra ≤0,01 µm
|
Pulizia e filtrazione critiche
|
Matrice Applicazioni Industriali
|
Fase
|
Rullo
|
Beneficio doppio guscio
|
|
Casting
|
Rullo di Casting e rullo di raffreddamento
|
Flusso di calore più elevato nella linea
|
|
Orientamento MD
|
Rullo di Preriscaldamento MDO
|
Temperatura uniforme su un web largo
|
|
Stiramento MD
|
Rullo di Stiramento MDO
|
Tiro stabile senza restringimento
|
|
Rivestimento / laminazione
|
Rulli di Conversione Film
|
Fissaggio rapido prima dell'avvolgimento
|
|
Avvolgimento
|
Rullo di raffreddamento prima dell'avvolgitore
|
Previene bloccaggio e telescoping
|
Guida alla Selezione
Rispondi a sei domande in ordine.
1. Qual è il carico termico? Produttività, spessore del foglio, temperatura di fusione e temperatura di uscita richiesta. Aggiungere il termine di cristallizzazione per PP.
2. Qual è il caso peggiore? Massima produzione, foglio più spesso, acqua di raffreddamento più calda. Un rullo dimensionato a condizioni medie fornisce un'uniformità media quando viene spinto.
3. Di quale uniformità ha bisogno il prodotto? ±2 °C per imballaggi generici, ±1 °C per BOPP e BOPET standard, ±0,5 °C per gradi ottici e separatori.
4. La larghezza è sufficiente a giustificare il passo variabile? Sopra circa 4 m, un canale a passo uniforme mostrerà una pendenza misurabile dall'ingresso all'uscita a meno che il passo non venga compensato.
5. Le utenze possono fornire? Un rullo di 6-8 m può richiedere 60-90 m³/h con una caduta di pressione da tre a sei volte quella di una cavità aperta. Controllare la curva della pompa, non l'etichetta della pompa.
6. L'acqua è trattata? In caso contrario, prevedere la filtrazione e la decalcificazione o accettare un intervallo di servizio più breve.
Le pagine Rullo di Raffreddamento BOPP e Rullo di Raffreddamento PRS presentano entrambe le architetture rispetto a queste sei domande.
Guida all'Acquisto
Includere quanto segue nella richiesta di offerta.
· Dichiarazione di servizio: grado del polimero, produttività in kg/h, larghezza e spessore del foglio fuso, velocità di casting, temperature di fusione e di uscita, temperatura dell'acqua di raffreddamento nel mese più caldo, e se la sezione utilizza un getto d'aria, una scatola a vuoto o un bagno d'acqua.
· Calcolo del dimensionamento nella combinazione peggiore, con ipotesi dichiarate.
· Flusso e caduta di pressione a quel carico, in modo che la pompa e la tubazione possano essere verificate.
· Geometria del canale: numero di partenze, profilo del passo, sezione del canale, spessore del deflettore, preparazione e penetrazione della saldatura.
· Disegno del guscio: grado del materiale e certificato, spessore della parete, specifica e intervallo di spessore del cromo.
· Rapporti di ispezione: runout radiale, cilindricità, grado di bilanciamento dinamico, spessore del cromo, traccia Ra, e test di tenuta idrostatica o all'elio del circuito.
· Protocollo di accettazione sotto carico: traverso termocoppia o scansione a infrarossi in diverse posizioni trasversali al web, con resina di produzione e produttività.
Quattro domande separano i fornitori capaci dagli assemblatori: possono produrre secondo un disegno di rullo esistente; possono fornire certificati di laminazione per il materiale del guscio e del deflettore; possono supportare la sostituzione OEM senza un disegno; e possono mostrare riferimenti comparabili a larghezza e velocità simili. Un produttore professionale di rulli industriali risponde a tutte e quattro con documenti piuttosto che aggettivi.
Costo e Costo Totale di Proprietà
Un rullo a doppio guscio costa tipicamente 1,5-2,2 volte un rullo a guscio singolo delle stesse dimensioni. Il premio acquista uniformità, che si traduce in tre effetti economici: riduzione degli sfridi di bordo e dei rigetti di spessore; riduzione del declassamento legato alla nebbia per gradi ottici e metallizzabili; e la capacità di mantenere la velocità di linea durante il clima caldo invece di ridurla.
Contro ciò si pongono un maggiore consumo energetico della pompa dovuto alla caduta di pressione, un intervallo di decalcificazione più breve se il trattamento dell'acqua è debole, e un costo di riparazione più elevato se una saldatura del deflettore fallisce. In pratica, il ritorno sull'investimento su una linea BOPP o BOPET larga è solitamente guidato dalla resa e dai tempi di attività piuttosto che dall'energia, e comunemente si colloca tra 12 e 24 mesi quando esiste un problema di uniformità misurato prima della sostituzione.
Analisi dei Guasti
|
Problema
|
Causa possibile
|
Soluzione raccomandata
|
|
Gradiente da bordo a bordo sotto carico
|
Riscaldamento del refrigerante lungo la faccia; passo uniforme su un rullo largo
|
Specificare passo variabile; verificare la ripartizione del flusso tra i percorsi
|
|
Banda centrale che funziona a caldo
|
Sedimento in una zona a bassa velocità; flusso che bypassa un deflettore
|
Decalcificare; test di pressione; aggiungere filtrazione da 100-200 µm
|
|
Fredda banda improvvisa dopo anni di servizio
|
Cricca da fatica in una saldatura del deflettore
|
Borescopio e test di pressione; riparare o sostituire il guscio
|
|
Segni di rilascio, adesione, perdita di lucentezza locale
|
Cromo contaminato o usurato; punto caldo locale dovuto a incrostazioni
|
Pulire e lucidare; misurare Ra; scansionare nuovamente sotto carico
|
|
Perdita progressiva di capacità di raffreddamento
|
Incrostazioni o biofilm sul lato acqua; filtro bloccato
|
Registrare flusso e ΔT; decalcificare; ripristinare il trattamento dell'acqua
|
|
Vibrazione e bande di spessore periodiche
|
Squilibrio, usura cuscinetti, runout giunto
|
Rivedere rapporto di bilanciamento; sostituire cuscinetti; controllare allineamento
|
|
Pitting sul lato acqua
|
Acqua non trattata; coppia metallo dissimile alla saldatura
|
Controllo chimico e inibitore; considerare guscio in acciaio inossidabile
|
|
Alta caduta di pressione dopo il servizio
|
Guarnizione schiacciata, giunto errato, blocco parziale
|
Confrontare con la linea di base di commissioning; smontare e ispezionare
|
Guida alla Manutenzione
Mensile: registrare flusso, temperatura di ingresso e ΔT ingresso-uscita; confrontare con la linea di base di commissioning. Una ΔT in calo a flusso costante indica incrostazioni prima che la qualità del film cambi.
Trimestrale: ispezionare la faccia cromata sotto luce obliqua per segni, tracce di usura e accumulo sui bordi; controllare la pressione differenziale del filtro; verificare il giunto rotante per perdite e vibrazioni.
Annuale: misurare il runout radiale e la firma vibrazionale a velocità operativa; rivedere le condizioni dei cuscinetti; confermare che il bilanciamento non si sia spostato dopo eventuali riparazioni.
Ogni due o quattro anni: decalcificare il circuito. L'intervallo dipende dalla durezza dell'acqua, dalla qualità della filtrazione e se il circuito è chiuso. Utilizzare un metodo di decalcificazione approvato per il materiale del guscio e neutralizzare accuratamente.
Su qualsiasi banda inspiegabile: testare il circuito a pressione prima di presumere un guasto termico. Una cricca nella saldatura del deflettore imita un problema di incrostazione e la pulizia non lo risolverà.
Caso di Studio
Tipo di cliente: Produttore di film BOPP, Sud-est asiatico.
Film: BOPP liscio e metallizzabile da 12-18 µm, più un grado metallizzato.
Condizioni operative: larghezza di casting 6,8 m, velocità di casting 380 m/min, 2.400 kg/h, acqua di raffreddamento 28-32 °C nella stagione umida.
Problema: La linea utilizzava un rullo di raffreddamento a guscio singolo a cavità aperta. La temperatura di ingresso manteneva il setpoint entro 0,3 °C, tuttavia la faccia mostrava una diffusione da bordo a centro di 3,8 °C sotto carico. Il film presentava una banda di spessore ricorrente a circa 900 mm dal lato di trascinamento, e i gradi metallizzabili venivano declassati per la nebbia. Abbassare la temperatura dell'acqua a 24 °C riduceva leggermente il sintomo e aumentava il consumo energetico del chiller.
Diagnosi: Il flusso era di 45 m³/h, il che dava una bassa velocità nella cavità aperta. Il centro della faccia mostrava la temperatura più alta, coerente con sedimenti in una zona a bassa velocità. Un traverso termocoppia in cinque posizioni confermò un profilo centro-caldo piuttosto che una semplice pendenza ingresso-uscita.
Soluzione: Un rullo di raffreddamento a doppio guscio di identico diametro 700 mm e lunghezza frontale, canale a spirale a passo variabile, guscio esterno da 14 mm, bilanciamento G1.0, cromo Ra 0,02 µm. Il flusso è stato aumentato a 68 m³/h per mantenere la velocità del canale, ed è stato installato uno skid di filtrazione da 150 µm a monte del giunto rotante.
Risultato: La diffusione sotto carico è scesa a 0,9 °C. La banda di spessore è scomparsa dalla scansione del profilo, la nebbia sui gradi metallizzabili è migliorata di circa 0,4 punti percentuali, e la linea ha mantenuto 380 m/min senza la precedente riduzione di 20 m/min con tempo caldo. Il ritorno sull'investimento calcolato è stato di 14 mesi su resa ed energia; la prima decalcificazione è stata richiesta a 26 mesi. Due progetti comparabili su web largo sono documentati nella libreria Casi di Studio: il Rulli di Raffreddamento Cromati: Caso BOPP da 7,4 m Sudamericano e il Rulli di Raffreddamento Resistenti alla Corrosione: Caso BOPP da 8,7 m Nordamericano.
FAQ
Un rullo di raffreddamento a doppio guscio è sempre migliore di un rullo a guscio singolo?
No. È migliore ogni volta che il flusso di calore e la larghezza del web rendono l'uniformità il fattore limitante per la qualità o la velocità. Su linee strette, lente, non ottiche, un rullo a guscio singolo ben fatto con un displacer interno fornisce un'uniformità accettabile a un costo di capitale inferiore e con un accesso di pulizia più facile.
A quale velocità di linea diventa necessaria la costruzione a doppio guscio?
Non esiste una soglia universale. Come regola generale, diventa la scelta predefinita sopra circa 250 m/min su web più larghi di 3 m, o ogni volta che viene specificata un'uniformità di ±1 °C. Al di sotto di circa 150 m/min su gradi non ottici, il beneficio è solitamente marginale.
"Doppio guscio" è la stessa cosa di "doppio rivestimento" o "deflettore a spirale"?
Descrivono una famiglia. Doppio guscio e doppio rivestimento si riferiscono ai due cilindri concentrici; deflettore a spirale descrive l'elemento che crea il canale. Ciò che separa un buon rullo da uno scadente è il passo, la sezione del canale e la qualità della saldatura.
Uno spessore maggiore del guscio offre un raffreddamento migliore?
Il contrario. La resistenza radiale è proporzionale allo spessore della parete, quindi una parete più spessa rallenta il flusso di calore e aggiunge inerzia termica. Lo spessore è scelto per la rigidità e la tenuta alla pressione, e la costruzione a doppio guscio esiste in parte per mantenerlo il più basso possibile.
Quali flusso e caduta di pressione dovrei aspettarmi?
Il flusso segue il carico, tipicamente una velocità del canale di 1,5-3 m/s, che su un rullo di 6-8 m significa 60-90 m³/h. La caduta di pressione attraverso un circuito elicoidale stretto comunemente è da tre a sei volte quella di una cavità aperta, quindi dimensionare la pompa in base alla curva del rullo stesso.
È possibile convertire un rullo a guscio singolo esistente?
Praticamente no. La conversione richiede un nuovo assemblaggio del guscio, deflettore, perno e configurazione del giunto, oltre a un nuovo bilanciamento. Un nuovo rullo costa quasi sempre meno e arriva con una garanzia.
Come viene verificata l'uniformità della temperatura prima dell'accettazione?
Con un test sotto carico: produttività di produzione, resina rappresentativa e un traverso termocoppia o scansione a infrarossi in diverse posizioni trasversali al web. Una misurazione a vuoto non prova nulla e non dovrebbe essere accettata come prova.
Quale trattamento dell'acqua richiede il progetto?
Acqua filtrata, inibita, a circuito chiuso e a temperatura stabile, con filtrazione da 100-200 µm a monte del giunto rotante. L'acqua non trattata riduce l'intervallo di decalcificazione, attacca le saldature del deflettore e alla fine forza una sostituzione prematura.
Quanto durerà il rullo?
Da dieci a quindici anni con acqua trattata, decalcificazione programmata e manutenzione del cromo. La ristrutturazione è solitamente fattibile al 40-60% del costo del nuovo se il guscio e il deflettore sono integri; un deflettore incrinato cambia quel calcolo.
Il progetto cambia per BOPET rispetto a BOPP?
Sì. Il BOPET richiede una finitura più fine e un'uniformità più stretta perché il tasso di spegnimento determina il contenuto amorfo, ed è più sensibile alla deposizione di oligomeri. Iniziare dalla gamma Rulli per Film di Casting e regolare di conseguenza finitura, passo e filtrazione.
Conclusione
Per l'estrusione di film ad alta velocità su web largo, il rullo di raffreddamento a doppio guscio è la migliore risposta ingegneristica, e la ragione è tanto strutturale quanto termica. Il supporto interno consente un sottile guscio di lavoro, che rimuove la resistenza radiale; un canale elicoidale chiuso mantiene la velocità alla parete, che rimuove la resistenza dello strato limite. Insieme forniscono un coefficiente di trasferimento del calore più efficace del 30-50% e una banda di uniformità che può essere specificata, misurata e applicata.
Non è un aggiornamento universale. Costa 1,5-2,2 volte di più, genera una caduta di pressione da tre a sei volte maggiore, e punisce un trattamento dell'acqua scadente più severamente di una cavità aperta. Su linee strette, lente, non ottiche, acquista un margine di cui nessuno ha bisogno.
La decisione spetta a un calcolo del carico nel caso peggiore. La specifica spetta all'ordine di acquisto: profilo del passo, geometria del canale, spessore del guscio, grado di bilanciamento, specifica del cromo e un protocollo di uniformità sotto carico. Gli acquirenti che scrivono questi sei elementi ottengono le prestazioni per cui hanno pagato. Per le attrezzature circostanti, rivedere la gamma Rulli per Film Bi-Orientato e il hub Industria del Film, e leggere la guida Rulli di Raffreddamento PRS per Linee BOPP, BOPET e BOPA prima di scrivere la richiesta di offerta.
Contatto
Jenny Liu
Email: sale05@huataogroup.com
Sito Web: https://www.huataomulti-indusrolls.com/
Telefono / WhatsApp: +86 177 4378 9775
Hashtag
#ChillRoll #DoubleShellRoll #FilmExtrusion #BOPP #BOPET #CastFilm #CPP #FlexiblePackaging #IndustrialRoller #HeatTransfer #RollerMaintenance #TemperatureControl #FilmProduction #Procurement #EngineeringDesign #ProcessOptimization


 Il tuo messaggio deve contenere da 20 a 3000 caratteri!