Risposta rapida
Le macchie lucide e i segni di bruciatura sui non tessuti calandrati sono entrambi fallimenti dovuti alla dose di energia sulla superficie del velo. La lucentezza appare quando le fibre superficiali si fondono, fluiscono e vengono pressate piatte; i segni di bruciatura appaiono quando la stessa superficie passa dalla fusione all'ossidazione. In un punto di calandratura, il velo è a contatto solo per 2-5 ms e il calore penetra 13-20 µm, quindi l'esito è determinato da tre variabili: la temperatura dell'acciaio sulla linea di contatto, la pressione di contatto locale e il tempo di permanenza. Mantenere il profilo trasversale entro ±1,5 °C, abbinare la bombatura alla forza lineare reale e mantenere il punto di calandratura aperto durante le fermate: il difetto normalmente scompare entro un turno.
Punti chiave
· La lucentezza è un cambiamento ottico superficiale; non prova di per sé un sovra-incollaggio strutturale. I test di lacerazione ed allungamento lo stabiliscono.
· La deviazione trasversale superiore a ±2 °C è un riscontro; superiore a ±4 °C è la causa di una banda visibile.
· Un errore di bombatura di 0,03 mm su una larghezza di 2.500 mm può ridurre la pressione del punto di calandratura ai bordi al di sotto della soglia di incollaggio.
· Il tempo di permanenza si dimezza quando la velocità lineare raddoppia, quindi la correzione di temperatura applicata dagli operatori è solitamente troppo grande e crea il difetto successivo.
· Il polimero carbonizzato sul guscio isola, funziona a temperature più elevate rispetto all'acciaio circostante e stampa un'immagine speculare sul velo.
· Una fermata con il punto di calandratura chiuso e i rulli caldi lascia una macchia di bruciatura che corrisponde esattamente a una circonferenza del rullo.
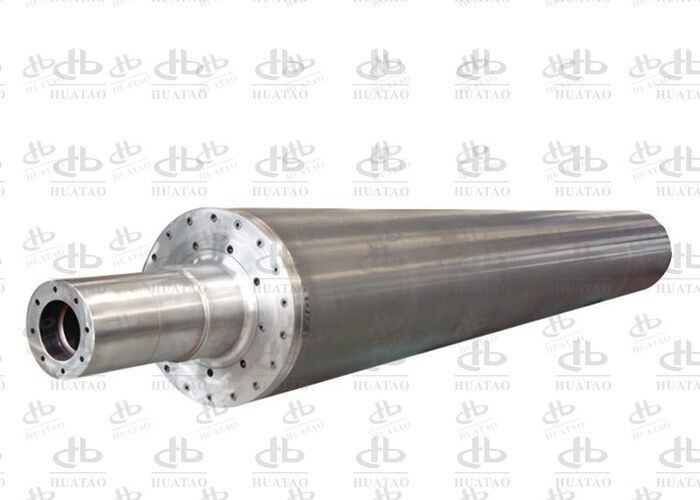
· Uniformità, bombatura a carico, disallineamento a caldo e bilanciamento devono essere inclusi nell'ordine di acquisto, verificati dalla documentazione spedita con il rullo.
Tabella riassuntiva: Firma del difetto e primo controllo
| Firma |
Confine |
Posizione |
Meccanismo probabile |
Primo controllo |
| Banda satinata |
Svanisce su 20-50 mm |
Corsia fissa o entrambi i bordi |
Deviazione di temperatura trasversale |
Scansione infrarossa a 3-5 giri/min |
| Lucentezza, bordo netto |
Netto, percepibile al tatto |
Fisso, spesso diagonale |
Pieghe, picchi di pressione, schegge estranee |
Impressione del punto di calandratura, percorso del velo |
| Lucentezza a forma di pattern |
Segue il pattern |
Si ripete con il pattern |
Area di appoggio usurata |
Profondità del pattern sotto luce obliqua |
| Macchia periodica |
Netto |
Una volta per rivoluzione |
Danneggiamento del guscio, deposito, disallineamento termico |
Misurazione del disallineamento a caldo |
| Calcolo del tempo di permanenza |
Netto, a forma di punto di calandratura |
Larghezza intera o parziale |
Standby con punto di calandratura chiuso |
Registro fermate di produzione |
| Macchie scure nelle corsie |
Piccole, irregolari |
Corsie fisse |
Accumulo carbonizzato |
Controllo visivo a 60-80 °C |
Definizione
Un difetto di lucentezza è un aumento localizzato della riflessione speculare, misurabile come aumento delle unità di gloss a 60° rispetto a un campione di riferimento, causato dall'appiattimento delle fibre, dalla formazione di film o dal trasferimento di pattern nel punto di calandratura. Un difetto di bruciatura è un cambiamento di colore - giallo, ambra, marrone o nero - con fragilità, causato da ossidazione termica o scissione di catena, a volte con residui carbonizzati trasferiti dal rullo. La lucentezza è riorganizzazione superficiale; la bruciatura è degradazione chimica.
Principio di funzionamento
L'energia di incollaggio è il prodotto della temperatura di contatto, della pressione di contatto e del tempo di contatto. Il tempo di contatto è la larghezza del punto di calandratura divisa per la velocità lineare: un punto di 8 mm a 150 m/min dà 3,2 ms, e a 300 m/min dà 1,6 ms. Il calore si diffonde approssimativamente come la radice quadrata della diffusività × tempo, che per le poliolefine a 0,1 mm²/s è circa 18 µm a 3,2 ms e 12,6 µm a 1,6 ms - una fibra di 2 denari è larga circa 17 µm.
Solo lo strato esterno delle fibre a contatto con il rullo raggiunge la temperatura di incollaggio. L'incollaggio dipende quindi dalla superficie del rullo, non dalla temperatura media del velo, e qualsiasi variazione locale della temperatura superficiale o della pressione di contatto si manifesta direttamente come variazione della qualità e dell'aspetto dell'incollaggio. La finestra energetica tra "non incollato" e "vetrificato" è spesso solo di 10-15 °C di temperatura superficiale a tempo di permanenza fisso, motivo per cui un modesto errore di profilo produce un difetto visibile su un rullo altrimenti accettabile.
Vantaggi del corretto controllo del profilo
· Maggiore resa di prima qualità, poiché i difetti vengono rimossi alla fonte anziché smistati al riavvolgitore.
· Una finestra di processo più ampia, quindi le variazioni di velocità non richiedono una riscrittura della ricetta.
· Intervalli di pulizia più lunghi, poiché la temperatura uniforme della superficie riduce la degradazione locale.
· Minore consumo energetico, poiché un rullo uniforme non necessita di un setpoint elevato per mascherare un bordo freddo.
· Una base di riferimento documentata per ogni successiva decisione di manutenzione.
Applicazioni e sensibilità
I spunbond per igiene e gli SMS sono più sensibili alla lucentezza perché il difetto è visibile al consumatore. I tessuti medicali rifiutano la decolorazione in modo assoluto. I media filtranti reagiscono attraverso la permeabilità, poiché una zona vetrificata ha una porosità collassata. I geotessili tollerano variazioni nell'aspetto ma sono vulnerabili alla bruciatura a basse velocità dove il tempo di permanenza è lungo. I gradi per interni automobilistici leggono la variazione della lucentezza del pattern come disomogeneità di colore nel pezzo finito.
Confronto materiali
| Opzione |
Temperatura superficiale |
Uniformità |
Punti di forza |
Limitazioni |
| Rullo in acciaio riscaldato a olio |
fino a 250 °C |
±2-3 °C |
Stabile, alta massa termica |
Lento riscaldamento, perdite ai bordi |
| Rullo riscaldato a induzione |
fino a 275 °C |
±1-1,5 °C zonale |
Risposta rapida, controllo zonale |
Complessità del controllo |
| Riscaldatore a cartuccia o a barra |
fino a 200 °C |
±4-6 °C |
Basso costo di capitale, retrofittabile |
Irregolare su larghezze ampie |
| Guscio cromato duro |
— |
— |
Resistenza all'usura, riparabile |
Vetrifica se lucidato eccessivamente |
| Guscio rivestito in ceramica |
— |
— |
Antiaderente, alta resistenza all'usura |
Costo più elevato, riparazione specialistica |
| Rullo contropressione in gomma o PU |
— |
— |
Punto di calandratura uniforme, protegge il pattern |
Deriva di usura e durezza |
Confronto applicazioni
| Applicazione |
Difetto dominante |
Specifiche prioritarie |
Secondario |
| Spunbond per igiene |
Bande di lucentezza ai bordi |
Uniformità ±1,5 °C |
Bombatura a carico |
| SMS medicali |
Macchie di bruciatura |
Pulizia superficiale, antiaderente |
Protocollo di pulizia |
| Media filtrante |
Macchie vetrificate |
Uniformità del punto di calandratura, controllo del piano |
Profondità del pattern |
| Spunlace |
Lucentezza del pattern, segni del tamburo |
Concentricità del tamburo |
Tensione del velo |
| Geotessile |
Bruciatura a bassa velocità |
Gestione del tempo di permanenza |
Risposta del riscaldamento |
| Interni automobilistici |
Disomogeneità di lucentezza |
Uniformità su tutta la larghezza |
Consistenza della finitura |
Guida alla selezione
1. Larghezza di lavoro rispetto alla larghezza del rullo. La larghezza del rullo deve superare la larghezza di lavoro di un margine di rifilatura; gli effetti di bordo si trovano in questo margine. Un rullo largo quanto il velo funzionerà sempre a caldo sui bordi.2. Temperatura e velocità di riscaldamento.
L'induzione risponde in pochi minuti; i sistemi a olio richiedono un riscaldamento controllato per evitare shock termici.3. Forza lineare in N/mm. Convertire in forza totale e confermare che il guscio, i cuscinetti e la bombatura siano dimensionati per essa. Un rullo a induzione per la termofusione dovrebbe arrivare con un disegno della bombatura.
4. Tipo di rullo contropressione. Un rullo contropressione rivestito allarga il punto di calandratura e uniforma la pressione, ma introduce deriva della durezza e un limite di temperatura.5. Inciso o liscio. I gusci incisi richiedono la specifica della percentuale di piano, della profondità e del rivestimento post-incisione - vedere la gamma di rulli per goffratura per le opzioni di pattern.6. Documentazione.
Mappa termica a caldo, impronta del punto di calandratura a carico nominale, grafico del disallineamento a caldo, rapporto di bilanciamento, certificati dei materiali.Guida all'acquistoIndicare il difetto che si sta prevenendo, non solo le dimensioni. "Rullo calandratore, larghezza 2.600 mm" invita a un prodotto generico; "rullo calandratore per termofusione, larghezza di lavoro 2.500 mm, 80 N/mm di forza lineare, 190 °C di superficie, uniformità trasversale ±1,5 °C a temperatura, bombatura secondo disegno, TIR ≤0,02 mm a caldo, G2.5 a 350 m/min" invita a un prodotto ingegnerizzato.
Indicare i test di accettazione e chi li supervisiona. L'uniformità viene dimostrata allo stato stazionario, alla temperatura di produzione, con il rullo che gira a 3-5 giri/min, in non meno di 20 punti lungo la larghezza più entrambi i lati. L'impronta del punto di calandratura viene presa a carico nominale con il rullo contropressione montato. Il disallineamento viene registrato a temperatura. Il grado di bilanciamento fa riferimento alla velocità operativa massima.Richiedere la strategia di rilascio per iscritto: tipo e spessore del rivestimento, strumenti di pulizia, compatibilità con i solventi, temperatura di pulizia. Chiedere quanti rettifiche consente il guscio prima che lo spessore del rivestimento o la profondità della cassa scendano al di sotto delle specifiche. Richiedere l'elenco dei pezzi di ricambio, poiché un rullo calandratore è valido solo quanto il suo accessorio più debole.Infine, richiedere una checklist di messa in servizio - mappa termica, impronta, disallineamento, lettura del gloss del primo articolo. La maggior parte dei rulli nuovi che sottoperformano vengono installati con le vecchie ipotesi di bombatura e il vecchio offset del sensore.Analisi dei guastiSintomo
MeccanismoEvidenzaAzione
Banda di lucentezza ai bordi
Zona del bordo sopra la temperatura centrale
La mappa infrarossa mostra i bordi 5-10 °C più caldi
Ridurre il setpoint dei bordi, verificare
Lucentezza in una corsia
Punto di pressione locale elevato
| L'impronta mostra una linea marcata |
Rettificare, ri-bombare |
Macchia ripetuta |
Deposito, ammaccatura, disallineamento termico |
| La spaziatura è uguale alla circonferenza |
Pulire, ispezionare a caldo, rettificare |
Piega diagonale |
Pieghe con doppio spessore |
| Controllo del percorso del velo a monte |
Correggere tensione e spargitore |
Macchia marrone dopo fermata |
Riscaldamento in standby |
| Registro fermate |
Aprire il punto di calandratura, raffreddare a 120 °C |
Ingiallimento su tutta la larghezza |
Superficie sopra il range di degradazione |
| Test di offset del sensore |
Ricalibrare, abbassare il setpoint |
Lucentezza dopo cambio velocità |
Tempo di permanenza aumentato |
| Calcolo del tempo di permanenza |
Bloccare la ricetta per velocità |
Guida alla manutenzione |
Ogni turno: |
| ispezionare il guscio sotto luce obliqua, pulire a 60-80 °C con un solvente compatibile, confermare che il punto di calandratura si apra durante le fermate, verificare il display rispetto a un riferimento portatile. |
Settimanale: |
controllare il giunto rotante per perdite e vibrazioni, verificare la calibrazione del carico del punto di calandratura con pellicola di pressione, registrare la temperatura del piano in cinque posizioni, ispezionare la qualità del rifilo del bordo. |
Mensile: |
| mappa infrarossa completa a temperatura, disallineamento in quattro stazioni, spettro di vibrazioni dei cuscinetti, revisione dell'intervallo di pulizia rispetto al conteggio dei difetti. |
Annuale: |
verifica della bombatura tramite impronta del punto di calandratura, misurazione dello spessore del rivestimento, controllo del bilanciamento e decisione di rettifica basata sulla tendenza del disallineamento misurato. |
Caso di studio: Banda di 40 mm ai bordi su una linea spunbond da 3,2 m |
Un produttore di articoli per l'igiene che lavorava spunbond da 18 gsm a 280 m/min ha segnalato una banda di lucentezza di 40 mm su entrambi i bordi. La lucentezza era 11 unità superiore al centro, la resistenza alla trazione del bordo era superiore del 14% rispetto al centro e la resistenza alla lacerazione del bordo era inferiore del 20%. Lo scarto per difetti superficiali era del 4,1%.
Una mappa infrarossa a 190 °C ha mostrato che i 120 mm esterni funzionavano 9 °C più caldi. Un'impronta del punto di calandratura a 70 N/mm ha mostrato una pressione sui bordi inferiore del 12% rispetto al centro - una bombatura calcolata per un carico più leggero. Le zone dei bordi sono state ridotte di 8 °C, il guscio è stato ri-bombato per la forza lineare effettiva e l'intervallo di pulizia è stato ridotto da 24 a 8 ore dopo che sono stati trovati depositi nelle stesse corsie.Il delta di lucentezza è sceso da 11 a 3 unità nel primo giorno di produzione, la differenza tra bordo e centro nella resistenza alla trazione si è ridotta al 4% e lo scarto è sceso allo 0,9% in quattro settimane. Resina, velocità e pattern sono rimasti invariati.
FAQ1. La lucentezza può apparire senza un problema di resistenza?
Sì. Una superficie leggermente vetrificata può verificarsi mentre i punti di incollaggio rimangono corretti, specialmente su veli a denari fini. Controllare prima lacerazione ed allungamento; se invariati, il problema è cosmetico ma ancora visibile al cliente.2. Perché il difetto appare solo all'inizio di una corsa?
Il guscio, il rullo contropressione e il percorso del velo raggiungono la temperatura di regime a velocità diverse, quindi i primi 50-200 m possono funzionare a una temperatura superficiale effettiva diversa. Riscaldare con il punto di calandratura aperto finché il piano non è entro 3 °C dal setpoint.3. Il mio setpoint è 165 °C contro un punto di fusione di 163 °C. Perché una bruciatura?
Perché il valore visualizzato non è la temperatura superficiale di contatto. Un sensore montato sul perno o sub-superficiale legge comunemente 6-12 °C in meno, portando la vera superficie a circa 175 °C. Verificare con una termocoppia a contatto in tre posizioni.
4. Una finitura a specchio causa lucentezza?
Può causarla. Una finitura molto fine migliora il trasferimento di calore ma aumenta l'adesione del polimero fuso, aumentando l'accumulo e il trasferimento di lucentezza. Un Ra controllato di 0,2-0,3 µm con un rivestimento antiaderente è un compromesso migliore.
5. Come separo un difetto di bombatura dal riscaldamento non uniforme?
Gli errori di bombatura sono simmetrici, influenzano entrambi i bordi allo stesso modo e non rispondono alle modifiche del setpoint di zona. Gli errori termici rispondono entro pochi minuti. Un'impronta del punto di calandratura li separa in un'unica misurazione.
6. La bruciatura è sempre colpa del rullo?
No. Velo sovra-essiccato, regrind contaminato e agglomerati di masterbatch bruciano a temperatura superficiale normale. Se il difetto segue i lotti di materiale anziché la posizione del rullo, controllare la resina e l'essiccatore.
7. Quale temperatura durante una fermata?
Al di sotto del punto di rammollimento - circa 120 °C per veli di polipropilene, con il punto di calandratura aperto e i rulli che girano lentamente. Validare per il polimero di rivestimento effettivo, poiché i rivestimenti in coPET si rammolliscono ben al di sotto dei 120 °C.
8. Quando dovrebbe essere rettificato il guscio?
In base alla tendenza del disallineamento, non del calandratore. Quando il TIR a caldo supera 0,03 mm, o la zonizzazione non può più correggere la variazione di lucentezza, è necessaria una rettifica. Monitorare lo spessore rimanente del rivestimento per pianificare la sostituzione.
Conclusione
Lucentezza e bruciatura sono decise in millisecondi sulla superficie del velo, il che le rende un problema di specifica più che un problema di ricetta. La sequenza che funziona: mappare la temperatura del piano a caldo, prendere un'impronta del punto di calandratura a carico, misurare lucentezza e lacerazione sullo stesso campione, quindi cambiare una variabile e registrare il risultato. Il background ingegneristico si trova nella guida ai rulli riscaldati a induzione elettromagnetica; le gamme di rulli per ogni fase del processo sono elencate sotto rulli per spunbond non tessuti e rulli per spunlace. Dove l'accumulo piuttosto che il profilo termico è il problema, una superficie di rullo rivestito in ceramica cambia il comportamento di adesione, un rullo calandratore a induzione riduce il tempo di risposta all'avvio, e la sezione più ampia dell'industria dei tessuti non tessuti copre le fasi di processo adiacenti. La lucentezza legata al pattern su veli idroaggrovigliati di solito risale al guscio del tamburo spunlace o a un rullo goffrato a valle.
Letture correlate
· Gamma prodotti: Rulli spunbond non tessuti, Rullo di trafilatura cromato, Rullo cilindrico
· Contesto di processo: Industria dei tessuti non tessuti, Blog di settore
· Esperienza su larga scala: Rulli di raffreddamento cromati: Linea BOPP da 7,4 m


 Il tuo messaggio deve contenere da 20 a 3000 caratteri!